 上传采购清单


注塑MES系统基础版
¥
50000.00
销量 0
1.实时监控与精准管理
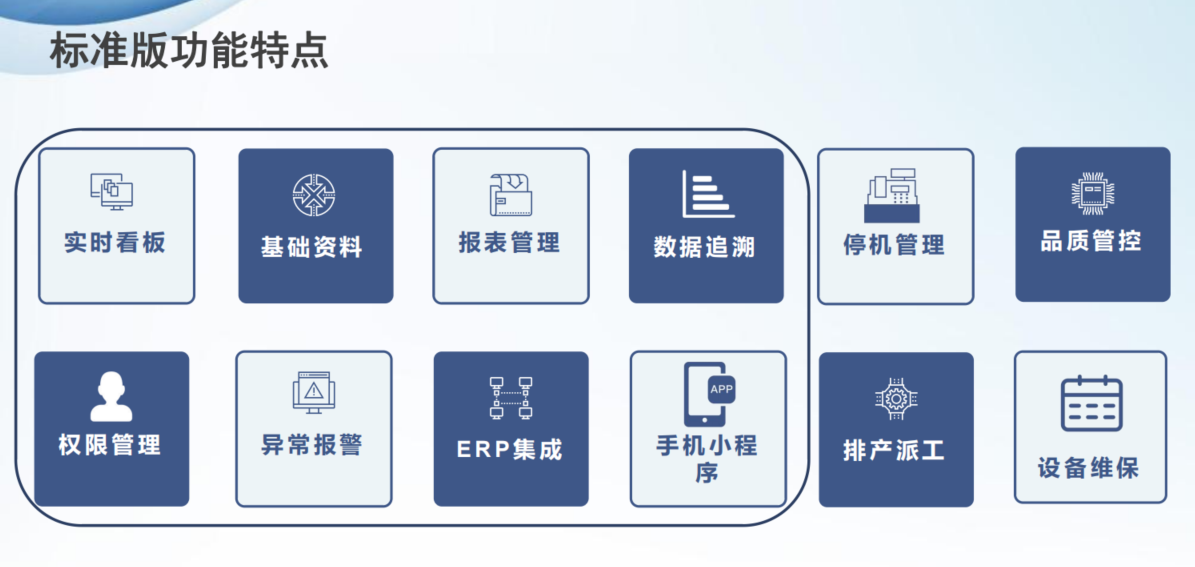
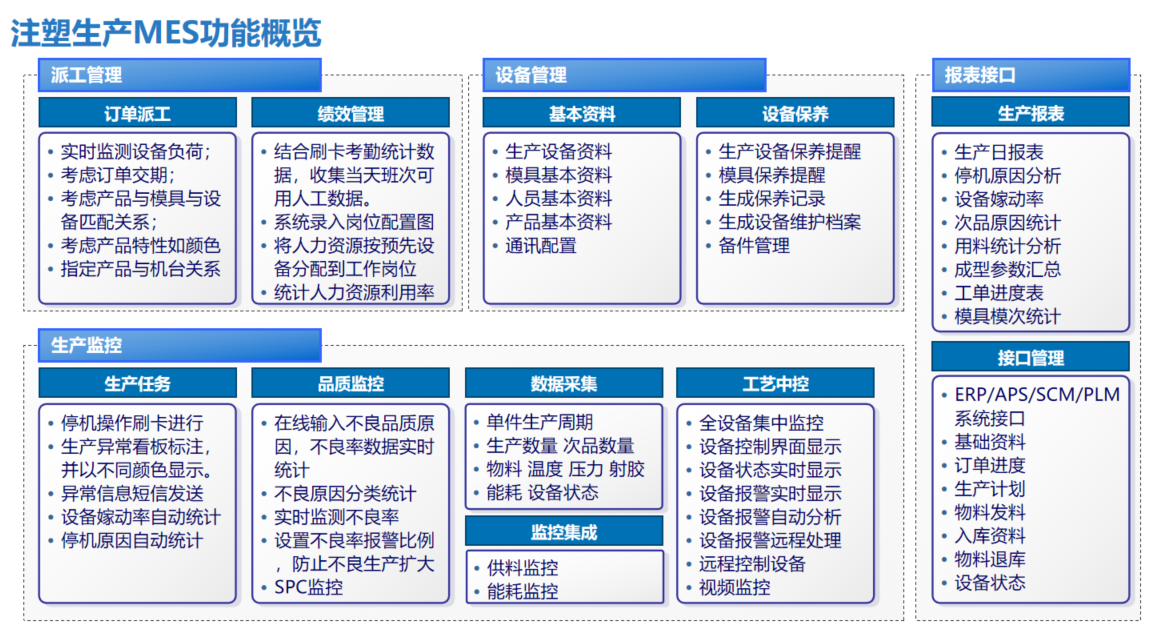
生产状态透明化:通过设备联网和数据采集,实时展示生产进度、设备运行状态、质量检测结果等信息,管理者可随时掌握全局,及时发现并解决异常。
异常快速响应:系统能自动监测生产过程中的异常(如设备故障、工艺参数偏离),并通过报警机制通知相关人员,减少停机时间和生产损失。
2.生产效率显著提升
优化排产调度:基于订单优先级、设备产能、物料供应等因素,自动生成最优生产排程,减少等待时间,提高设备利用率和产能。
3.质量管控全面升级
全程质量追溯:对原材料批次、生产工艺参数、操作人员、检验数据等信息进行全程记录,一旦出现质量问题,可快速定位根源,实现产品全生命周期追溯。
预防性质量控制:利用 SPC(统计过程控制)等工具对生产数据进行分析,提前预测质量趋势,及时调整工艺参数,避免批量不良品产生。
4.数据驱动科学决策
多维度数据分析:整合生产、质量、设备、能耗等数据,生成可视化报表(如 OEE 设备综合效率、生产日报),为管理者提供数据支持,优化资源配置和生产策略。
持续改进支持:通过历史数据对比分析,发现生产瓶颈和潜在优化点,推动流程改进和工艺创新。
5.系统集成能力强大
无缝对接 ERP 等系统:与企业资源计划(ERP)、产品生命周期管理(PLM)、供应链管理(SCM)等系统集成,打破信息孤岛,实现数据共享与业务协同,提升企业整体运营效率。
塑胶工业APP致力成为国内至受欢迎的塑料橡胶机械设备及配件买卖交易平台,专为塑胶行业上下游工厂企业提供 注塑机、 挤出机、 吹塑机、 辅机(模温机)、配件( 加热圈、 传感器、 螺杆、 加热圈)、 原料(助剂)等品类求购与供应对接,基于65000+的品牌塑企和160000+业内专业采购买家,系统智能化匹配供需双方,精准推送甄选优质供应商,直接在线交易,省时省心更省钱,让中国再无欠账的生意。
塑胶工业APP是塑胶工业旗下一项与时俱进的业务,塑胶工业深耕行业26年,积累了庞大的业内资源,也收获了业内上佳的口碑,您只需在手机上一键轻松开店,即可共享丰富的人脉资源,让客户主动来找你。
塑胶工业APP的服务频道包括:商城(手机塑配城)、发现频道(属于我们塑料橡胶行业从业者自己的社区圈子)、展会频道(直接买卖展位,更可申请高额补贴),扫码下载APP,立即体验!
买卖塑机配件,就上塑胶工业APP!聚焦百万塑胶企业的平台,聚集百万塑胶人的社区,立即注册登录!
 .